Lesiones en el acabado de fundición: evaluar la seguridad de las sierras
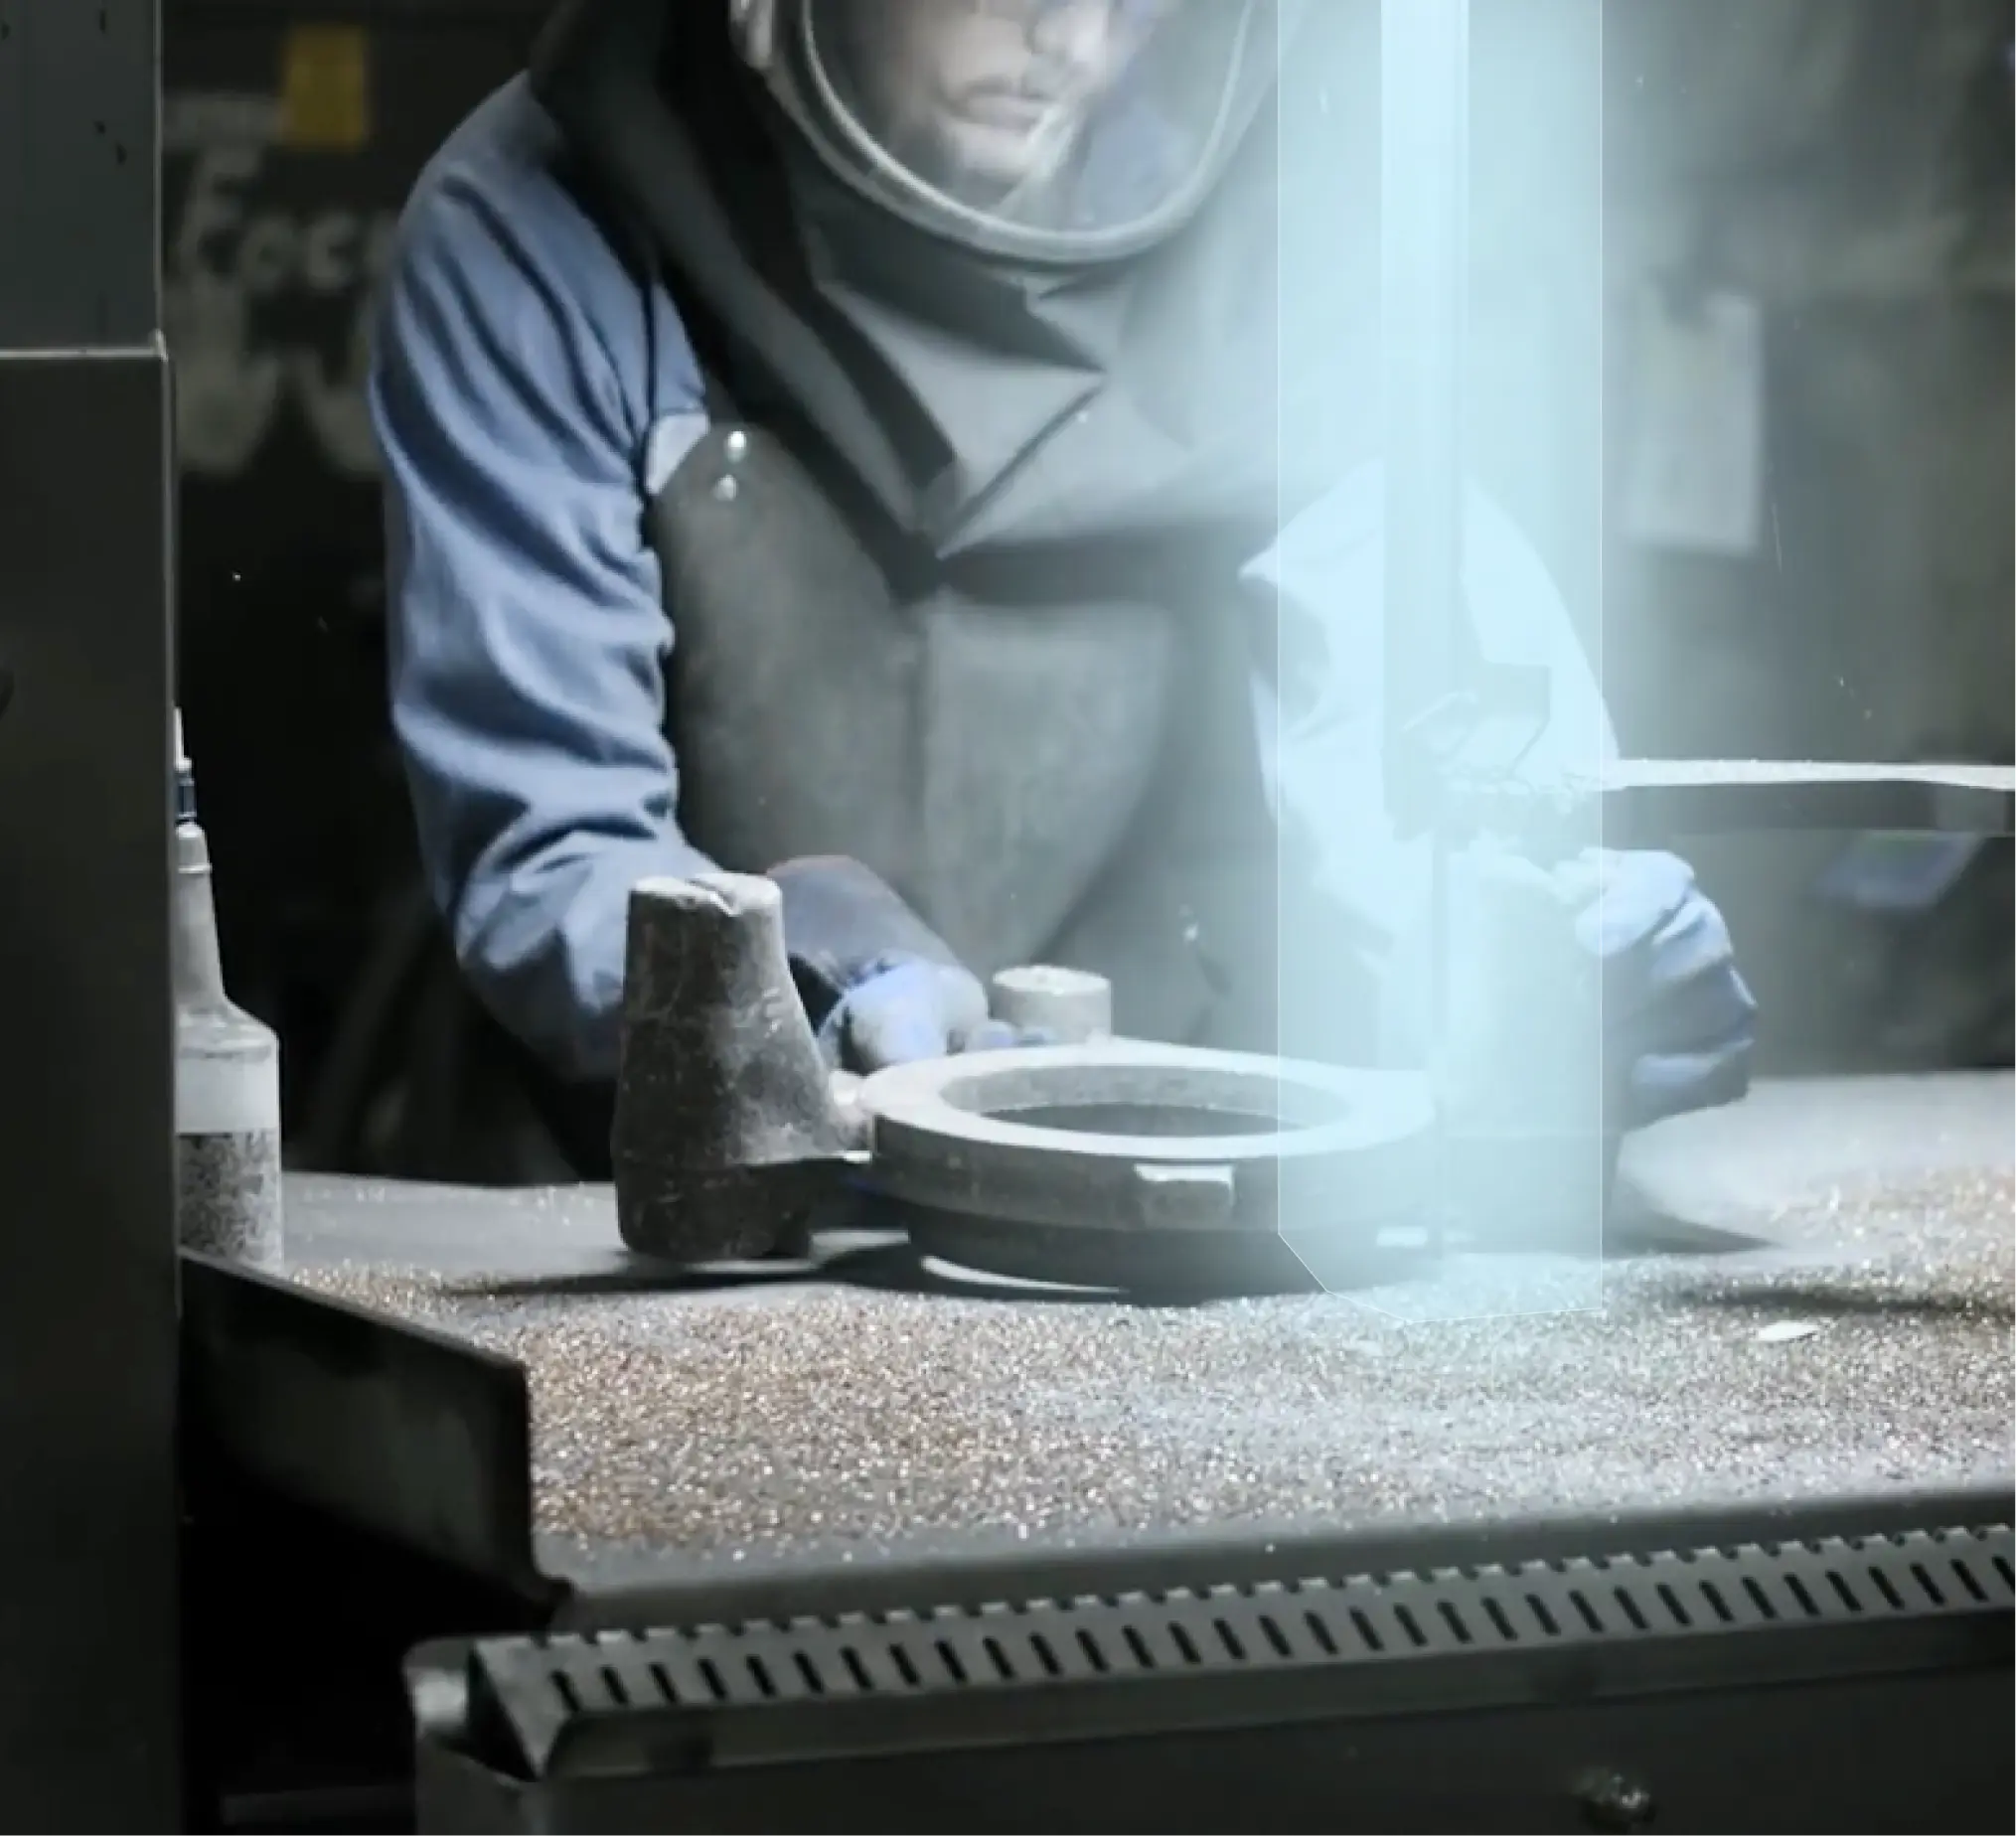

En el acabado de fundición, retirar ataques y mazarotas acerca piezas pesadas e irregulares y las manos del operario al peligro de corte. Una sierra vertical puede ser adecuada según el material, la sujeción, la manipulación y las protecciones. La parada por visión puede añadir protección, pero no elimina todos los riesgos de la tarea.
Para un responsable de planta o de prevención, la pregunta es concreta: ¿puede esta máquina cortar la pieza real con un avance controlado, protecciones eficaces y un plan viable de preparación, limpieza y mantenimiento?
Empiece por la pieza y el corte
Un pequeño cambio de forma puede alterar la sujeción. Un saliente puede interferir con un útil, una base irregular permitir el giro y un recorte pesado desplazarse al terminar. Revise todo el movimiento, no solo si la pieza cabe bajo la guía.
El método aprobado debe definir apoyo, orientación, sujeción y posición de ambas manos durante el corte. Si hace falta ayuda mecánica u otra persona, establezca previamente la disposición y la comunicación. No espere que el operario atrape un recorte que cae o estabilice una pieza junto a la hoja.
La hoja y los ajustes deben ser adecuados para la aleación, sección y proceso. Que una pieza quepa no significa que la máquina pueda cortarla correctamente. Confirme la aplicación con el proveedor mediante piezas representativas y condiciones de producción previstas.
Para estudiar equipos para su aplicación, consulte la página de sierras para fundición y facilite las piezas y tareas que deben realizar.
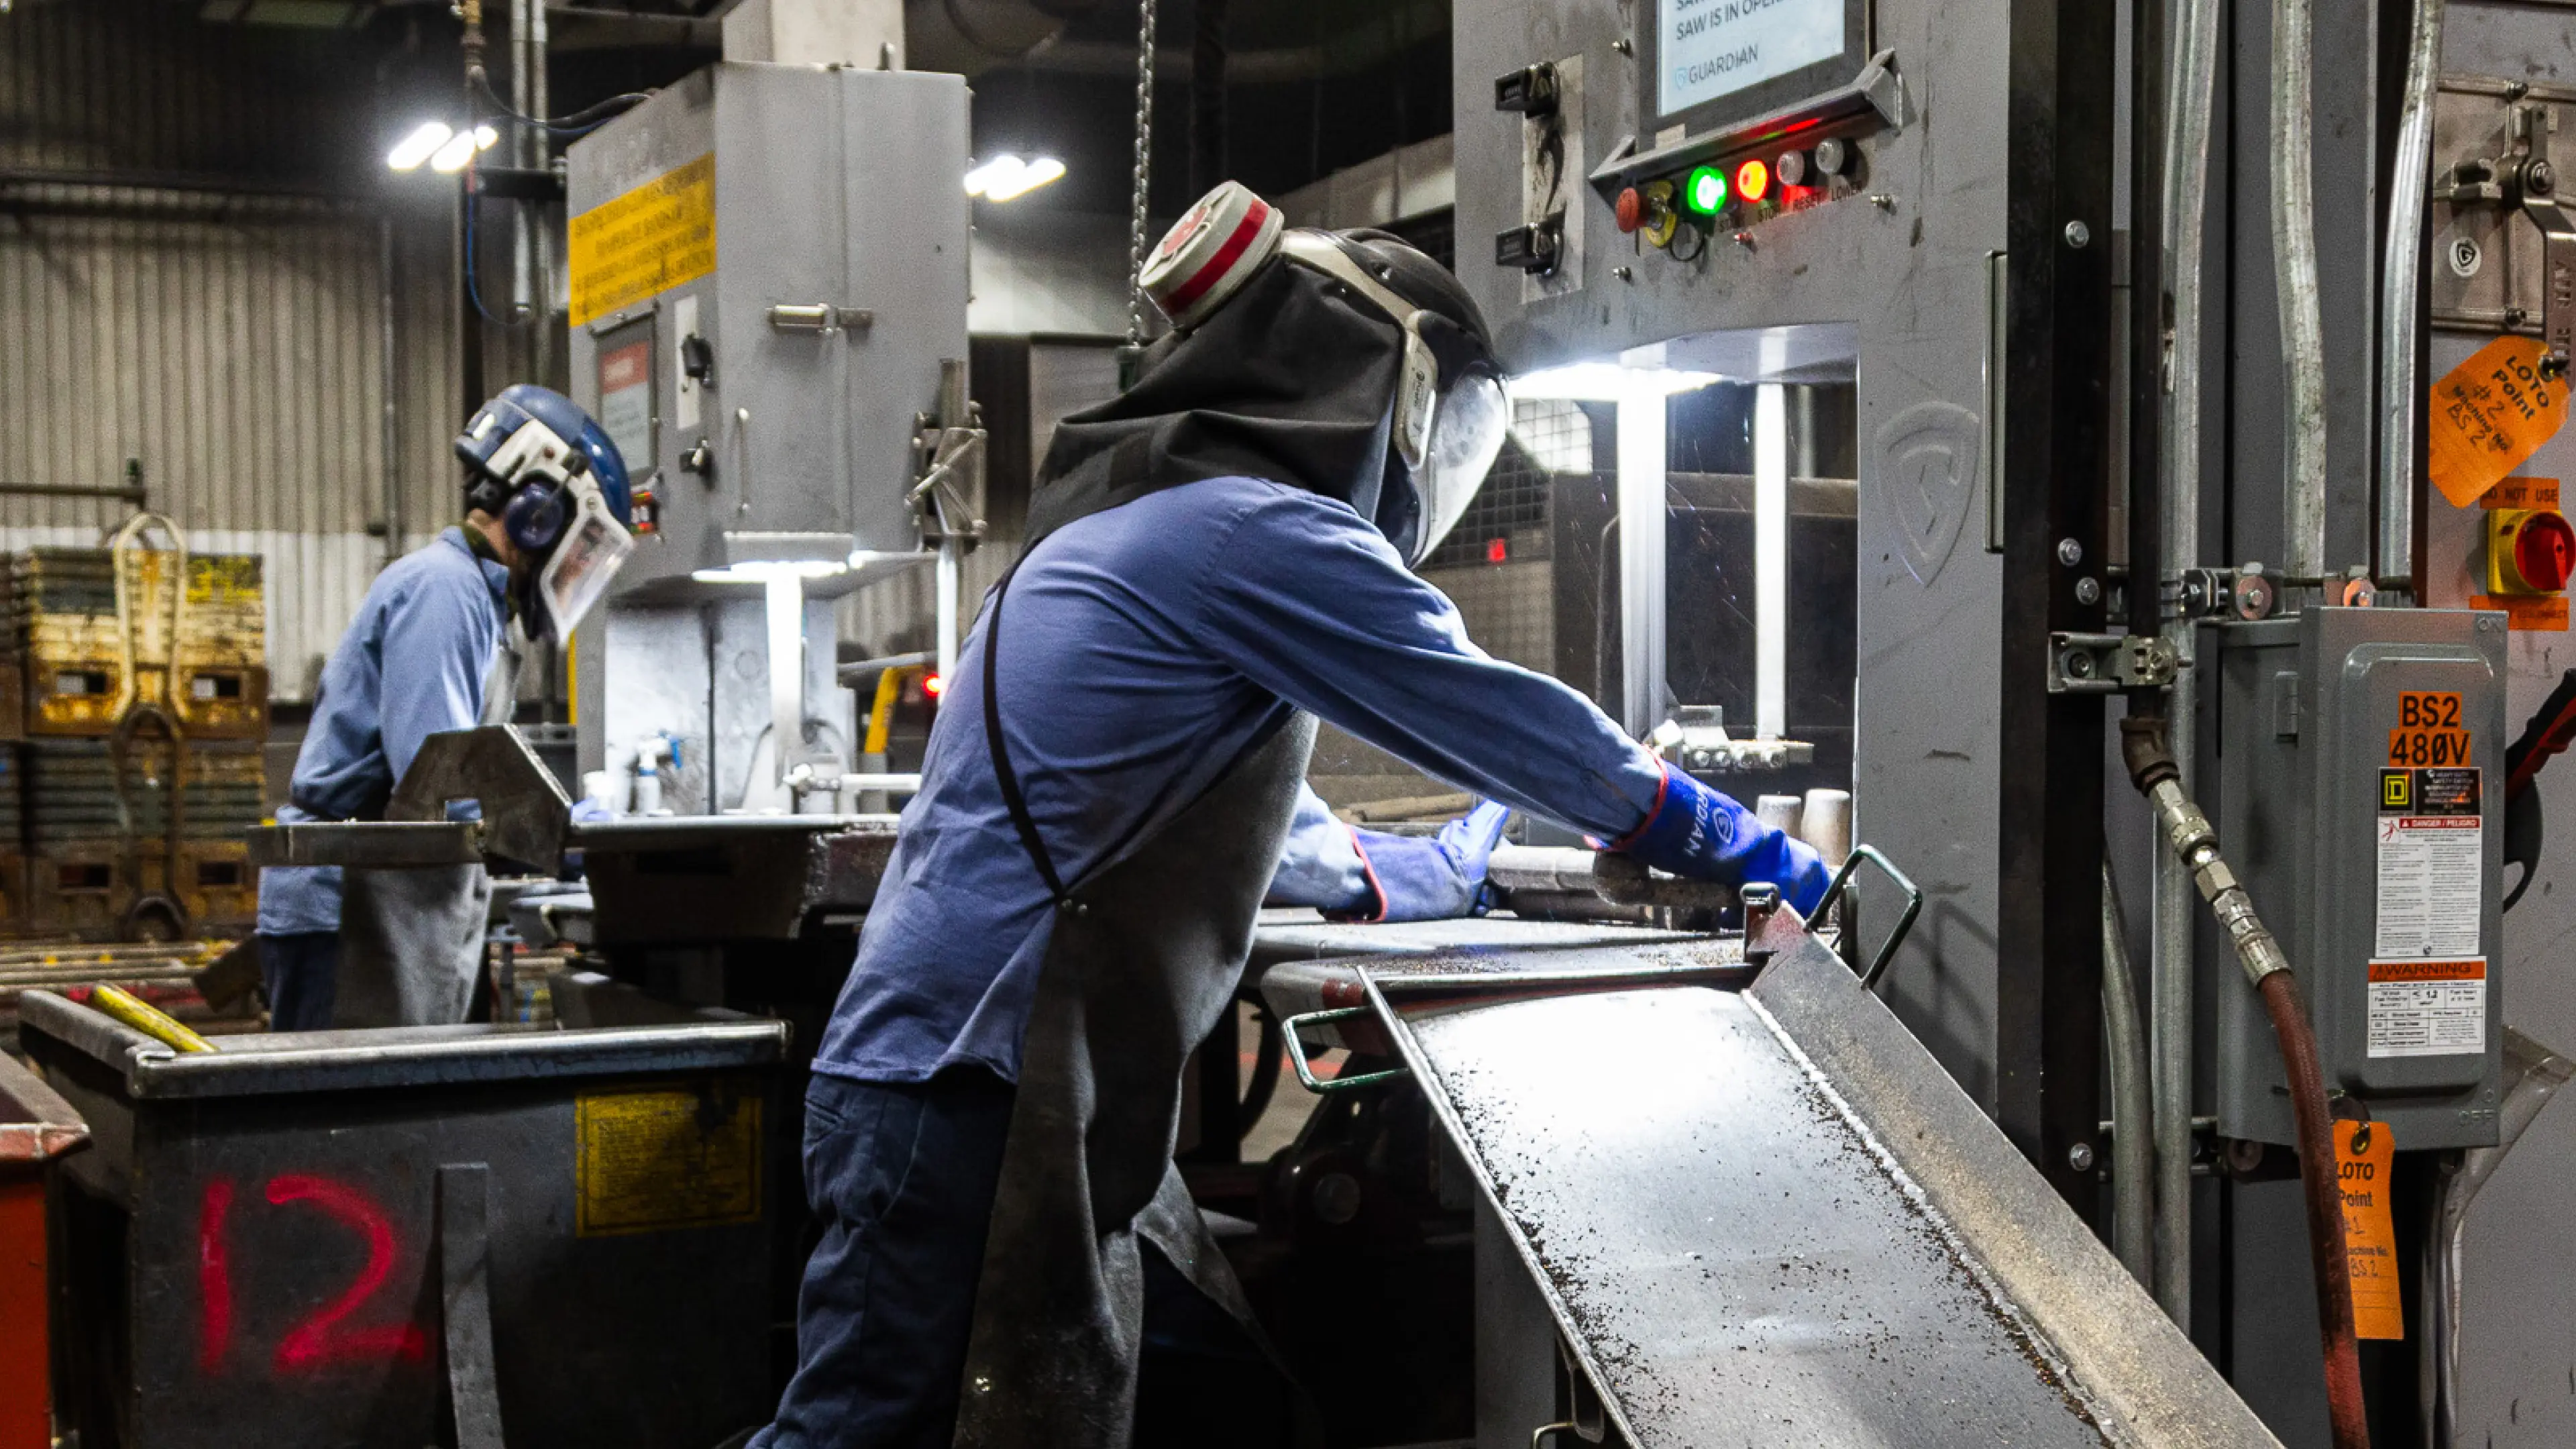
Revise los riesgos más allá del contacto con la hoja
La hoja no es el único peligro. Evalúe bordes cortantes, calor residual, movimiento de piezas, manipulación manual, atrapamientos, virutas, ruido y contaminantes en el aire cuando existan. La limpieza y el mantenimiento pueden generar exposiciones distintas.
Las medidas dependen del proceso y del material. Defina la sujeción y manipulación, evalúe la extracción y otros controles de exposición y seleccione EPI para los riesgos restantes. Un sistema con cámaras no resuelve el polvo, el ruido, las piezas calientes ni las cargas caídas.
La norma general de OSHA sobre protección de máquinas ofrece un marco estadounidense para los peligros accesibles. Los requisitos completos dependen de la operación y la jurisdicción; una demostración de producto no acredita conformidad.
Mantenga las protecciones físicas
Los carenados exigidos de hoja y volantes deben estar colocados y sujetos. Ajuste las protecciones según las instrucciones. Evalúe conjuntamente zona de corte, útiles, empujadores, carros y apoyos para completar la tarea sin alcances peligrosos.
Si el resguardo impide el corte previsto, deténgase y revise el método. Retirarlo repetidamente para acomodar piezas difíciles indica que el proceso requiere revisión. Puede hacer falta otro útil, configuración o proceso de corte.
La guía sobre resguardos de hoja explica las distintas funciones de las barreras físicas y los sistemas de parada.
Qué aporta la parada por visión
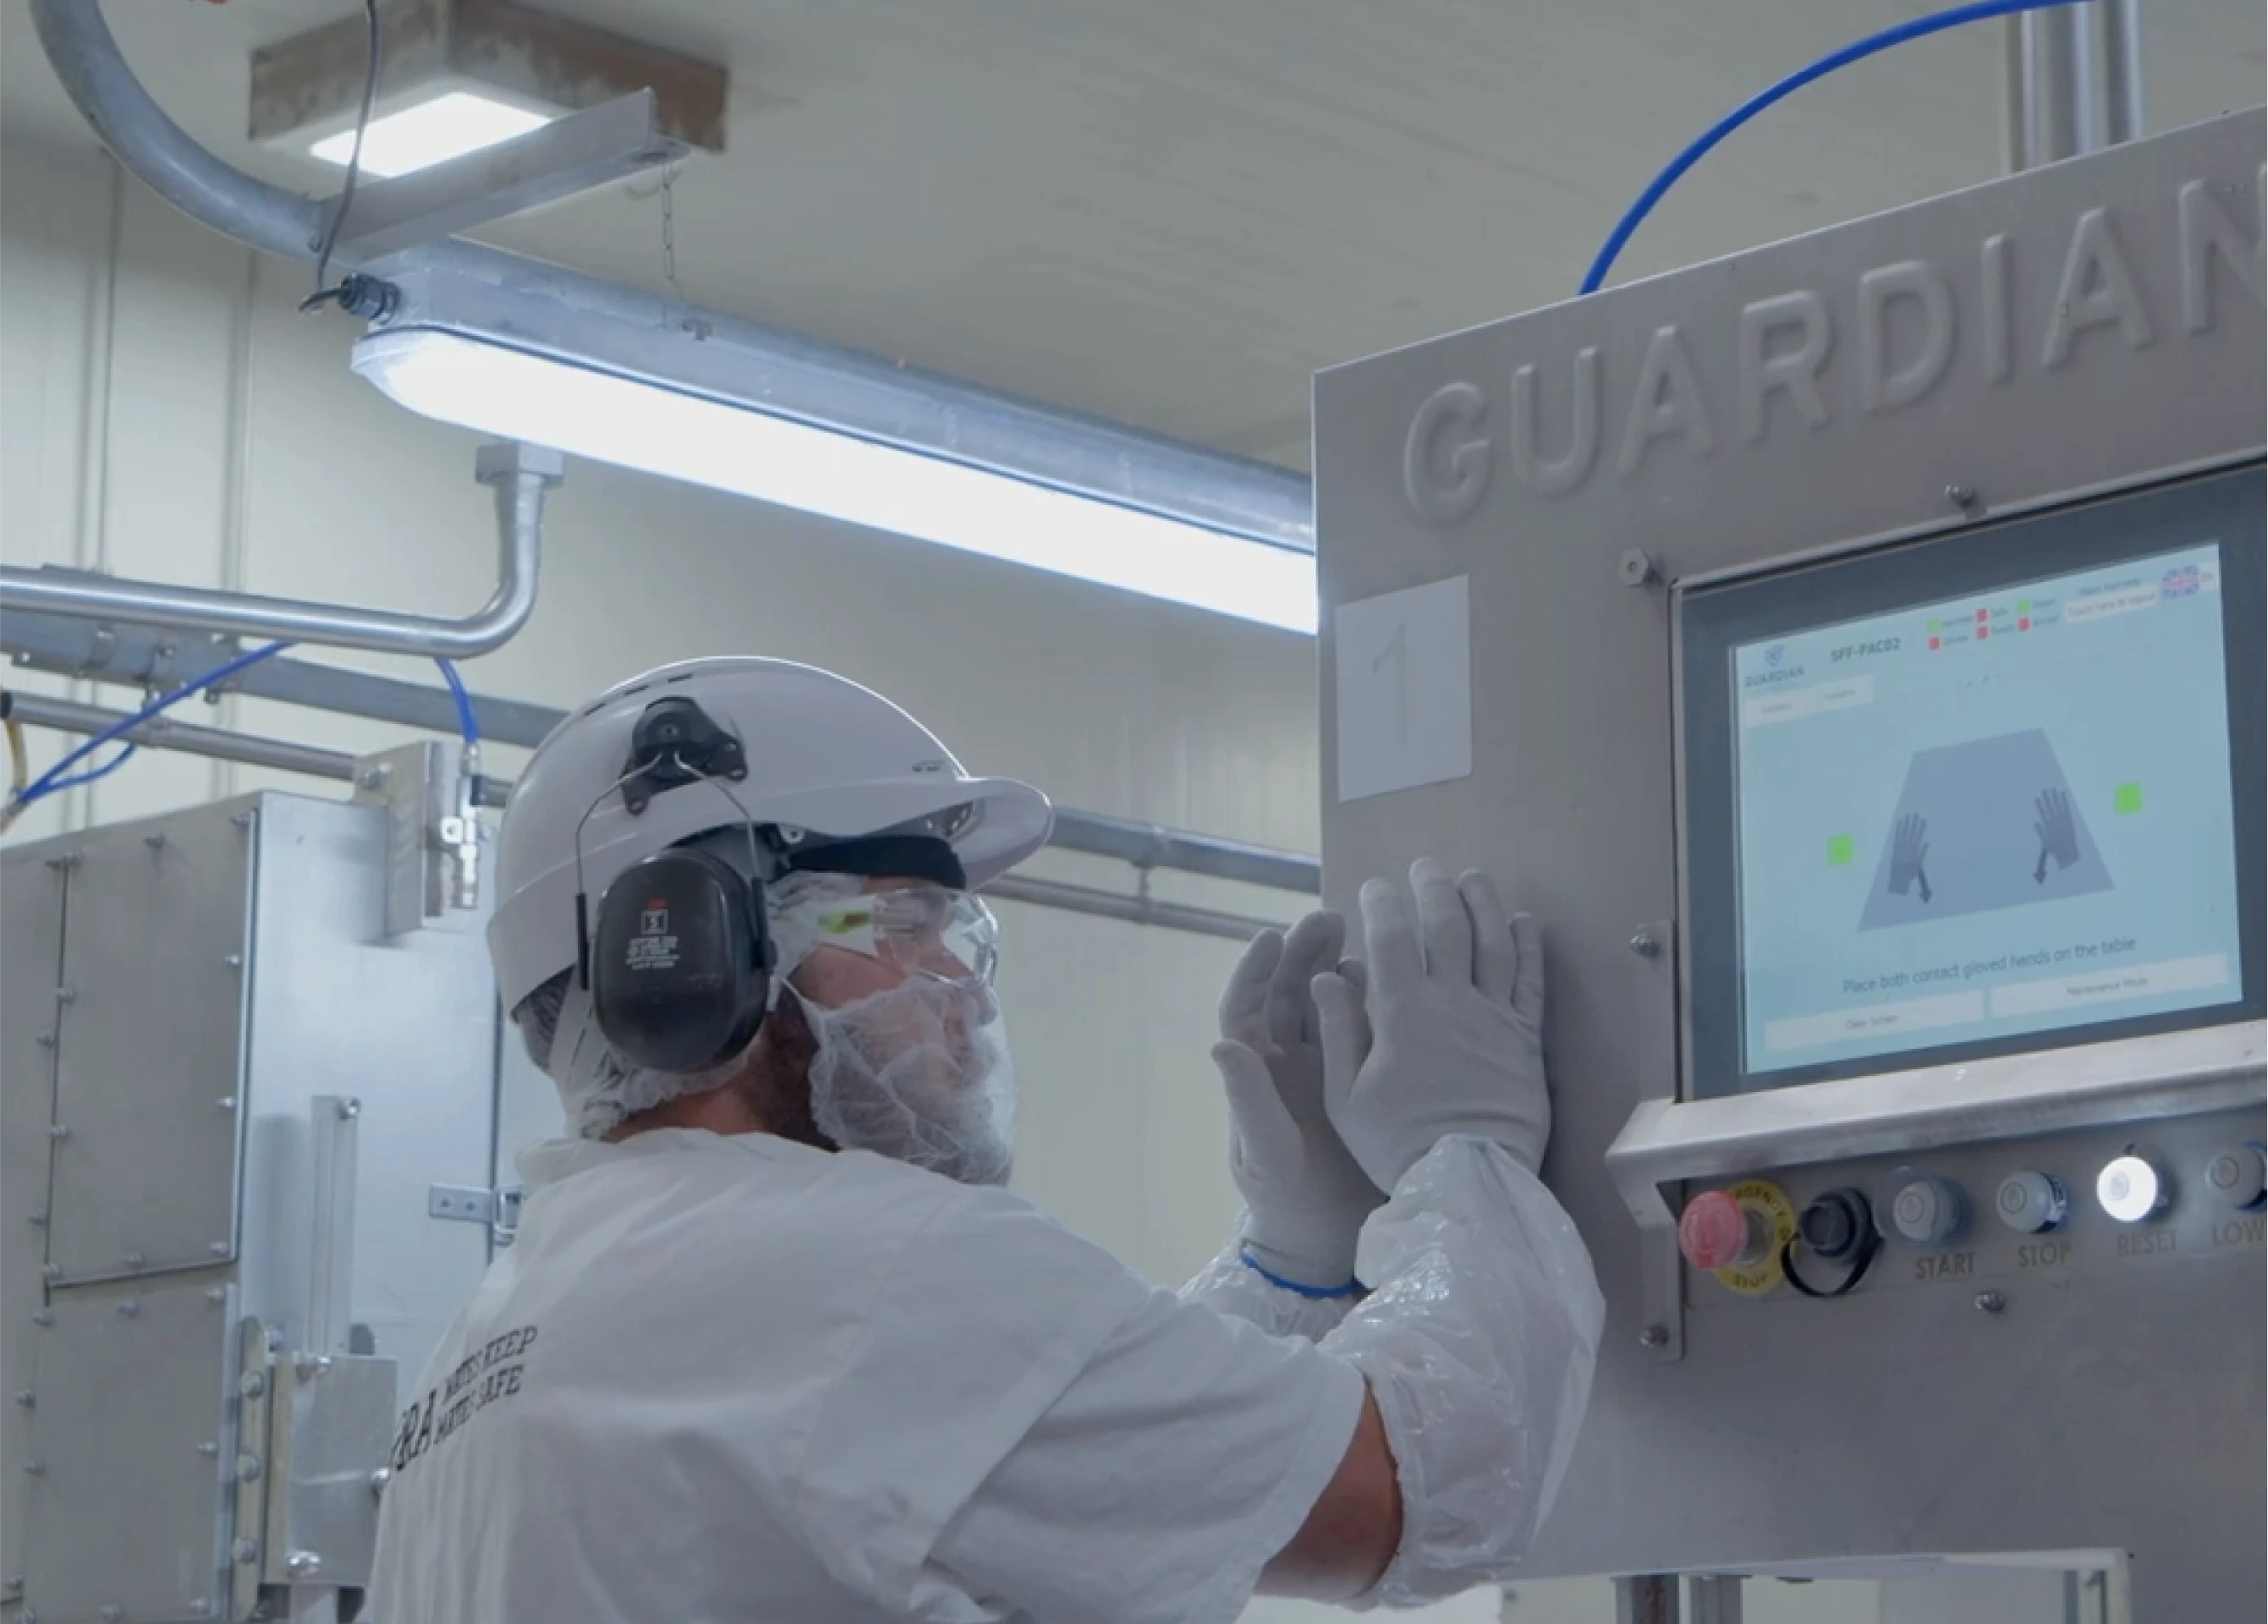
Guardian describe un sistema que vigila una zona definida junto a la hoja y detecta la entrada de guantes de seguridad aprobados. La detección activa la parada en las condiciones especificadas para el modelo instalado.
Su función difiere de una barrera fija. La eficacia depende de todo el sistema: cobertura, EPI, configuración, estado, pruebas y prestaciones de parada. El método de trabajo debe respetar el uso previsto y los límites documentados.
No reduzca la evaluación a una cifra de tiempo de parada. Pregunte dónde empieza y termina la medición, a qué modelo y condiciones corresponde y qué se supone sobre el movimiento de la mano y la pieza. Esa cifra no garantiza por sí sola la ausencia de lesiones.
Los operarios necesitan autorización y formación sobre guantes permitidos, avisos de fallo, comprobaciones y rearme. Nunca pruebe el sistema acercando el cuerpo a la hoja ni lo anule para mantener la producción.
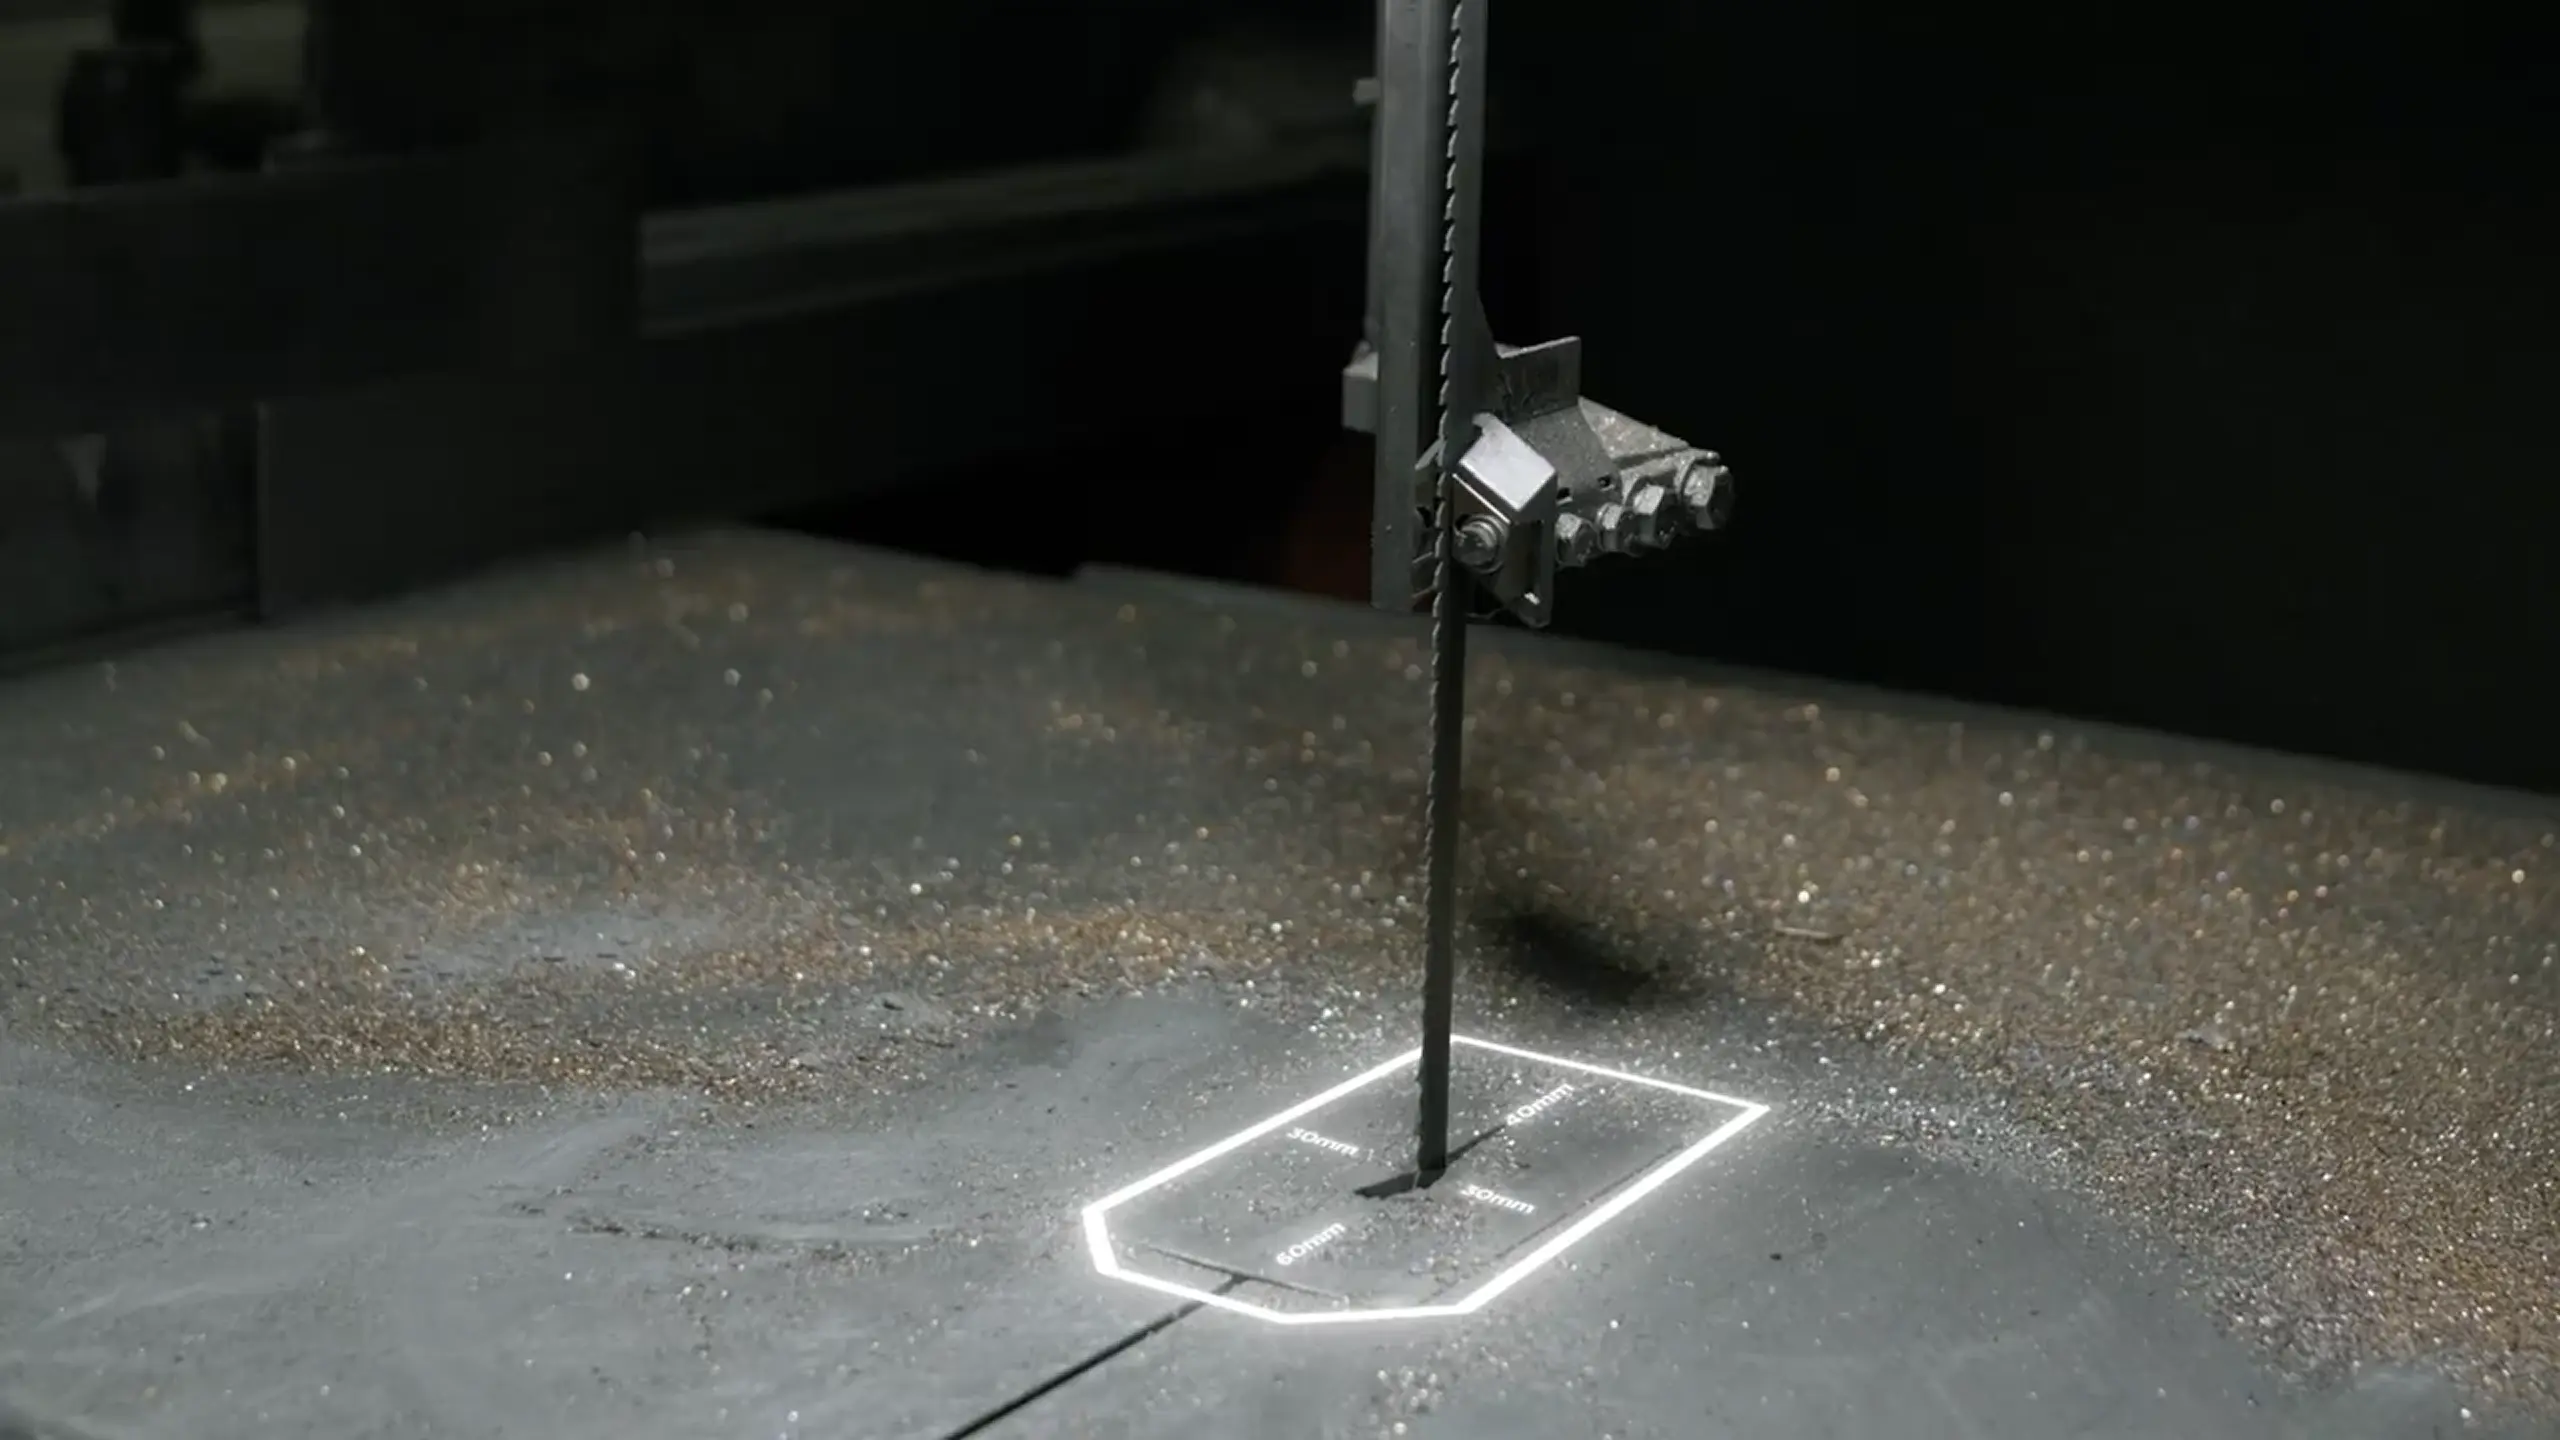
Evalúe la aplicación real con el proveedor
Aporte piezas representativas y defina la secuencia permitida. La evaluación debe mostrar cómo se carga, apoya, avanza, separa y retira la pieza, cómo cambia la preparación entre referencias y qué sucede si el corte no puede continuar normalmente.
Pida al proveedor que documente:
- Materiales, dimensiones y tareas previstos para la configuración.
- Sujeción y manipulación necesarias para controlar todo el corte.
- Resguardos, EPI del sistema y límites de detección.
- Comprobaciones de seguridad, criterios de aceptación y respuestas ante fallos.
- Requisitos específicos de consignación y mantenimiento.
- Formación, asistencia y criterios para devolver la máquina al servicio.
Las demostraciones deben seguir métodos controlados del fabricante. Una prueba satisfactoria con una pieza no valida automáticamente todas las familias ni condiciones. Registre el alcance aprobado y reevalúe los cambios importantes.
El vídeo de Clow Valve muestra una aplicación de un cliente. Es un ejemplo de esa instalación, no una prueba de que todas las fundiciones puedan adoptar el método o conseguir el mismo resultado.
Planifique limpieza y mantenimiento antes de la puesta en servicio
La revisión debe contemplar desatascos, cambios de hoja, retirada de material acumulado y mantenimiento. Pueden exponer a arranques inesperados, energía almacenada y piezas afiladas aunque estén inmóviles.
El personal autorizado debe seguir la consignación específica de la máquina. Una parada de emergencia o por detección no aísla la energía. El procedimiento debe identificar fuentes, puntos de aislamiento, energía almacenada, verificación y reposición segura según el marco aplicable, incluida OSHA 1910.147 donde corresponda.
El acceso y la facilidad de mantenimiento determinan si el procedimiento es viable. Pregunte la duración, herramientas, cualificaciones y comprobaciones posteriores de las tareas habituales. Asigne responsabilidades sobre defectos y recambios antes de producir.
Base la inversión en la tarea real
Compare el proceso propuesto con el actual utilizando datos de la planta: manipulación, calidad, tiempo de ciclo, mantenimiento, formación, paradas imprevistas y riesgos que se pretenden reducir. Registre las hipótesis; una cifra genérica de coste de lesión no predice el resultado de su centro.
El informe de datos sobre lesiones graves explica por qué la exposición de las manos merece atención. Sus recuentos no miden la probabilidad de lesión en una fundición concreta ni demuestran las prestaciones de un producto.
La mejor decisión es la que producción y prevención pueden explicar: la máquina sirve para el trabajo, el método es controlable, las protecciones responden a los peligros y el centro puede mantener esas condiciones.
Preguntas sobre el acabado de fundición
¿La visión sustituye a los resguardos físicos?
No. Mantenga los resguardos exigidos y evalúe toda la tarea. Detectar y detener no elimina los demás peligros de la máquina y del proceso.
¿Puede utilizarse cualquier guante?
No lo dé por hecho. Utilice la especificación exacta aprobada por el fabricante para el sistema instalado, junto con la evaluación de la tarea y los requisitos de inspección del centro.
¿Una sierra vertical puede cortar cualquier pieza fundida?
No. La idoneidad depende del material, la geometría, la configuración de la máquina, la hoja, los ajustes y un método de alimentación controlado. Confirme la aplicación y el alcance permitido antes de iniciar la producción.
¿Qué se comprueba tras una activación de seguridad?
Siga las instrucciones del fabricante sobre respuesta y rearme. Determine por qué se produjo la activación, corrija cualquier condición insegura y complete las comprobaciones exigidas antes de reanudar el trabajo. Las activaciones repetidas sin explicación requieren investigación, no la anulación del sistema.
Orientaciones generales, no aprobación de una instalación o método concreto. Confirme las prestaciones con documentación vigente del modelo. Revisión editorial y de fuentes normativas: 18 de septiembre de 2026.